
Thông tin nhắc nhở



Sep 04, 2026
Kết nối vỏ bị lỗi trong quá trình trang điểm hiếm khi là một tai nạn. Đó là kết quả của những quyết định được đưa ra từ rất lâu trước khi các sợi dây chạm vào nhau lần đầu tiên. Đối với bất kỳ ai vận hành hoặc mua thiết bị xô, yếu tố dự đoán đáng tin cậy nhất về hiệu suất hiện trường là cách thức chế tạo máy. Quá trình sản xuất đơn vị xô xác định độ chính xác của mô-men xoắn, khả năng lặp lại và cuối cùng là liệu thiết bị có bảo vệ các kết nối cao cấp hay làm hỏng chúng hay không .
Bộ phận uốn cong, còn được gọi là bộ phận uốn khớp nối vỏ và ống hoặc máy bắt vít, tạo nên và phá vỡ các kết nối ren trên vỏ, ống và ống khoan. Trong quá trình trang điểm, một máy quay sẽ nhanh chóng kết nối các kết nối lại với nhau và một cờ lê thủy lực sẽ áp dụng mô-men xoắn được kiểm soát để điều chỉnh các ren theo giá trị được chỉ định cho kết nối đó. Trong quá trình đột phá, cùng một máy sẽ áp dụng mô-men xoắn ngược được kiểm soát để tách kết nối mà không làm hỏng hoặc làm biến dạng cấu hình ren.
từ được kiểm soát là thứ phân biệt một chiếc máy cấp công nghiệp với một chiếc cờ lê điện đơn giản. Mô-men xoắn trang điểm là giá trị được tính toán dựa trên hình dạng ren, tổ hợp ren và tải trọng sử dụng. Nếu máy không thể giữ mô-men xoắn trong một dải hẹp, kết nối có thể bị rò rỉ hoặc hỏng ở lỗ hạ cấp cho dù đường ống có tốt đến đâu. Đây là lý do tại sao quá trình sản xuất gắn chặt với hiệu quả hoạt động. Đang học làm thế nào các nhà sản xuất đạt được công suất mô-men xoắn mạnh mẽ mà không bị sốc cơ học là một cách thiết thực để so sánh các thiết kế trước khi mua.
Việc sản xuất bộ phận xô tuân theo một trình tự kỷ luật, bởi vì hiệu suất cuối cùng phụ thuộc nhiều vào chất lượng lắp ráp cũng như chất lượng linh kiện. Trong một nhà máy điển hình, quá trình xây dựng diễn ra theo thứ tự sau:
Mỗi giai đoạn được xây dựng trên giai đoạn trước. Lỗ trục chính bị lệch không thể sửa được bằng phần mềm và mạch thủy lực không ổn định sẽ tạo ra số đọc mô-men xoắn không đáng tin cậy cho dù đầu dò có chính xác đến đâu.
Khung mang toàn bộ mômen phản lực của cờ lê. Trên các kết nối vỏ lớn, một thiết bị có thể tạo ra hàng chục nghìn newton-mét và khung hơi lệch một chút dưới tải trọng đó. Nếu độ lệch không đồng đều thì hàm cờ lê sẽ mất thẳng hàng với trục kết nối. Hàn là nguồn rủi ro chính vì ứng suất hàn dư có thể làm biến dạng khung sau khi gia công. Các nhà sản xuất nghiêm túc giảm căng thẳng cho khung hàn, sau đó lắp các bệ đỡ máy và mặt lắp trong một thiết lập duy nhất để mọi trục quan trọng đều có chung một hình dạng tham chiếu.
Hệ truyền động mô-men xoắn là đường dẫn cơ học từ động cơ thủy lực đến các kết nối: hộp số, trục chính và bộ chuyển đổi mô-men xoắn. Việc gắn đầu dò quan trọng hơn hầu hết người mua nhận ra. Phép đo mô-men xoắn trực tiếp trong dòng ghi lại mô-men xoắn thực tế áp dụng cho kết nối, trong khi các hệ thống gián tiếp suy ra mô-men xoắn từ áp suất thủy lực và mất độ chính xác khi phớt bị mòn và nhiệt độ dầu thay đổi. Trong quá trình lắp ráp, nhà sản xuất xác minh việc chia lưới bánh răng, tải trước ổ trục và phản ứng ngược. Phản ứng ngược quá mức gây ra các xung mô-men xoắn tại thời điểm tiếp xúc với ren, đó chính xác là lúc bề mặt ren dễ bị tổn thương nhất.
Hàm cờ lê và trục quay hoạt động như một hệ thống và lực kẹp phải ổn định từ lần kết nối đầu tiên đến lần kết nối cuối cùng. Hàm trượt trong quá trình trang điểm sẽ tạo ra nhiệt và làm hỏng bề mặt ống. Bộ điều khiển bơm bù áp, bộ tích lũy có kích thước chính xác và miếng đệm hàm cứng cho thấy hệ thống thủy lực được thiết kế để đạp xe liên tục thay vì thỉnh thoảng sử dụng công việc nhẹ.
Hệ thống điều khiển chuyển các đường cong mô-men xoắn thành hành vi của máy. Các thiết bị hiện đại lưu trữ các chương trình mô-men xoắn dành riêng cho kết nối và giảm tốc độ khi mô-men xoắn tiếp cận mục tiêu, hoàn thành các góc quay cuối cùng ở tốc độ chậm. Hiệu chuẩn là một phần của quá trình sản xuất, không phải là một bước suy nghĩ lại. Bộ chuyển đổi mô-men xoắn phải được xác minh dựa trên tham chiếu có thể theo dõi được và máy phải được gửi kèm chứng chỉ hiệu chuẩn.
Người dùng cuối hiếm khi nhìn thấy các tiêu chí chấp nhận mà thiết bị chống rung phải đáp ứng trước khi rời khỏi nhà máy. Những mục tiêu này là cơ sở hữu ích để đánh giá những gì nhà sản xuất sẵn sàng đảm bảo.
| tham số | Mục tiêu chấp nhận điển hình | Tại sao nó quan trọng |
|---|---|---|
| Độ chính xác của mô-men xoắn | ±1% hoặc cao hơn giá trị cài đặt | Ngăn chặn sự trang điểm quá mức hoặc quá mức của các kết nối |
| Độ đồng tâm lỗ trục chính | TIR 0,05 mm trở xuống | Giữ hàm thẳng hàng với trục kết nối |
| Lắp đầu dò mô-men xoắn | Đo lường trực tiếp, nội tuyến | Duy trì độ chính xác bất chấp nhiệt độ dầu và độ mòn của phốt |
| Độ lặp lại lực kẹp | ±2% hoặc cao hơn | Ngăn ngừa trượt hàm và hư hỏng bề mặt |
| Điều khiển tốc độ quay | Tốc độ thay đổi với chức năng leo | Tránh tải tác động khi tiếp xúc với ren |
| Đánh giá rò rỉ thủy lực | Không có rò rỉ bên ngoài ở áp suất định mức | Đảm bảo mô-men xoắn ổn định và vận hành an toàn |
Những giá trị này là cơ sở hữu ích chứ không phải là thông số kỹ thuật chung, nhưng chúng minh họa các mục tiêu sản xuất có kỷ luật trông như thế nào. Một đơn vị đáp ứng được chúng sẽ xử lý các chu trình sản xuất và phá vỡ lặp đi lặp lại với kết quả nhất quán. Một thiết bị không xuất hiện tại hiện trường dưới dạng mòn, rò rỉ kết nối và mòn ren sớm.
Trước khi giao hàng, bộ phận chống rung phải trải qua quá trình kiểm tra nghiệm thu tại nhà máy để phản ánh chu trình làm việc thực tế. Hệ thống thủy lực được kiểm tra áp suất, cờ lê được quay ở mô-men xoắn định mức tối đa và độ chính xác của mô-men xoắn được kiểm tra tại nhiều điểm trên phạm vi hoạt động. Do các kết nối vỏ và ống tuân theo các tiêu chuẩn như API 5CT và API 5B nên nhiều nhà cung cấp cũng phải chứng minh rằng thiết bị của họ xử lý được các giá trị mô-men xoắn và dạng ren mà các tiêu chuẩn đó yêu cầu.
Yêu cầu chứng nhận hiệu chuẩn và báo cáo nghiệm thu của nhà máy, không chỉ là một tập tài liệu quảng cáo. Khi nhà sản xuất không thể ghi lại khả năng truy xuất nguồn gốc mô-men xoắn, hiệu suất tại hiện trường sẽ trở thành một canh bạc. Để có cái nhìn sâu hơn về mặt quy định, hãy xem lại Yêu cầu tuân thủ máy tiện vênh API 5CT trước khi hoàn thiện đặc điểm kỹ thuật của bạn.
Hậu quả của các lối tắt trong sản xuất xuất hiện ở những nơi có thể dự đoán được:
Dấu hiệu rõ ràng nhất của một quy trình sản xuất tốt là khả năng dự đoán nhàm chán: cùng một mô-men xoắn, cùng một đường cong tốc độ và cùng một kết quả trên mọi kết nối.
Hiểu rõ quy trình sản xuất giúp bạn dễ dàng đặt câu hỏi phù hợp trước khi ký đơn đặt hàng:
Ở cấp độ thiết bị, một lựa chọn thiết thực cho công việc vỏ và ống là bộ phận ổn định dòng TYSKNKJ-100 cho vỏ và ống, được chế tạo để kiểm soát mô-men xoắn trang điểm và đột phá trong quá trình xử lý ống dầu ở mỏ.
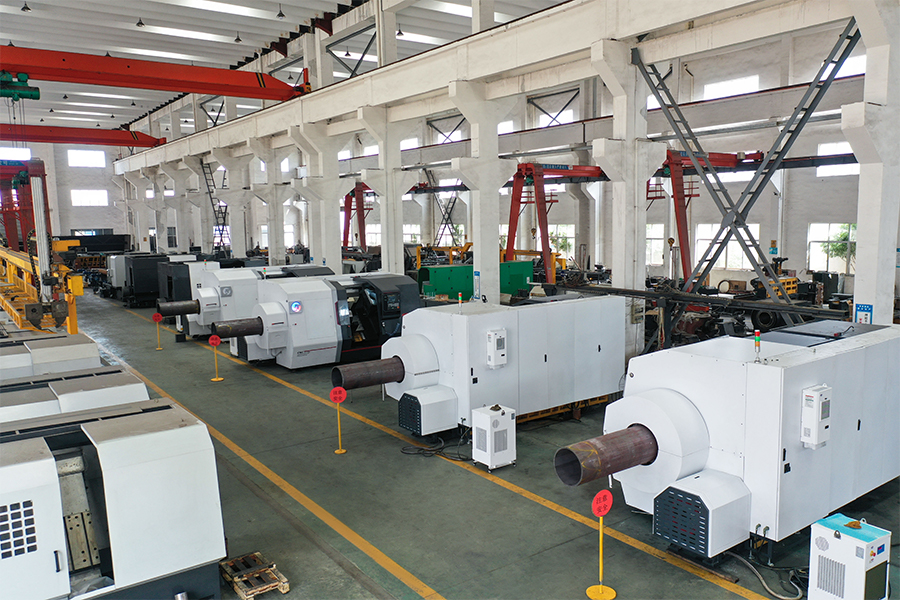
Trong một nhà máy ghép nối hoàn chỉnh, một máy tiện xử lý ống dầu cho hoạt động ren ngược dòng phải giữ hình dạng ren trong phạm vi dung sai trước khi bộ phận khóa nhìn thấy kết nối. Ngoài bản thân các máy móc, một dây chuyền sản xuất thông minh ghép nối liên kết gia công, ổn định và kiểm tra thành một quy trình sẽ ngăn chặn tình trạng thắt cổ chai mà một máy tốt duy nhất không thể khắc phục được.
Quy trình sản xuất bộ phận uốn không phải là danh sách các bộ phận; nó là một chuỗi các quyết định được kiểm soát về căn chỉnh, mô-men xoắn, hiệu chuẩn và xác minh. Những người mua hiểu rõ những quyết định đó có thể nhận ra sự khác biệt giữa một cỗ máy bảo vệ các kết nối cao cấp và một cỗ máy âm thầm làm hỏng chúng. Sự khác biệt đó thể hiện ở từng sợi chỉ, từng khớp nối và từng cái giếng nó chạm tới.
Sản phẩm liên quan
 Model:TYSK-630T Ống khoan, máy tiện khớp & khớp nối
Máy sử dụng hệ thống CNC FANUC với độ chính xác xử lý ổn định và chức năng lập trình linh hoạt để đảm bảo các bộ phận được xử lý đáp ứng các tiêu chuẩn nghiêm ngặt của ngành. Thiết kế mô-men xoắn cao và tải nặng có thể đáp ứng công việc liên tục trong thời gian dài và có độ bền cao.
 Model:TYSK-1355 Máy tiện chế biến ống dầu
Máy sử dụng hệ thống CNC FANUC với độ chính xác xử lý ổn định và chức năng lập trình linh hoạt để đảm bảo các bộ phận được xử lý đáp ứng các tiêu chuẩn nghiêm ngặt của ngành. Thiết kế mô-men xoắn cao và tải nặng có thể đáp ứng công việc liên tục trong thời gian dài và có độ bền cao.
 Model:TYSK-XQJ-550 Máy skiving phim PTFE trung bình & lớn
Được thiết kế để xử lý phôi có đường kính tối đa 550 mm và chiều dài tối đa 1000 mm. Chúng tôi cũng có thể tùy chỉnh theo nhu cầu của người dùng. Tốc độ và độ dày thay đổi thân thiện với CNC.
 Dòng:TYSK-NKJ Máy móc khớp nối/Vỏ và Vỏ và ống đơn vị Bucking
Máy sử dụng động cơ thủy lực, cơ cấu nổi cơ học và phát hiện mô-men xoắn theo thời gian thực, thích ứng với sự uốn cong của vật liệu và ngăn ngừa biến dạng vật liệu. Các máy phụ trợ được cấu hình để hỗ trợ bán tự động hóa.
 Giải pháp vật liệu nặng và dài Cơ chế tải và dỡ tự động để xâu chuỗi đường ống
Chế độ hỗ trợ linh hoạt đặc biệt có thể làm giảm hiệu quả ảnh hưởng của uốn cong phôi đến quá trình xử lý và cải thiện năng suất. Kết hợp chặt chẽ với máy tiện ren ống của chúng tôi.
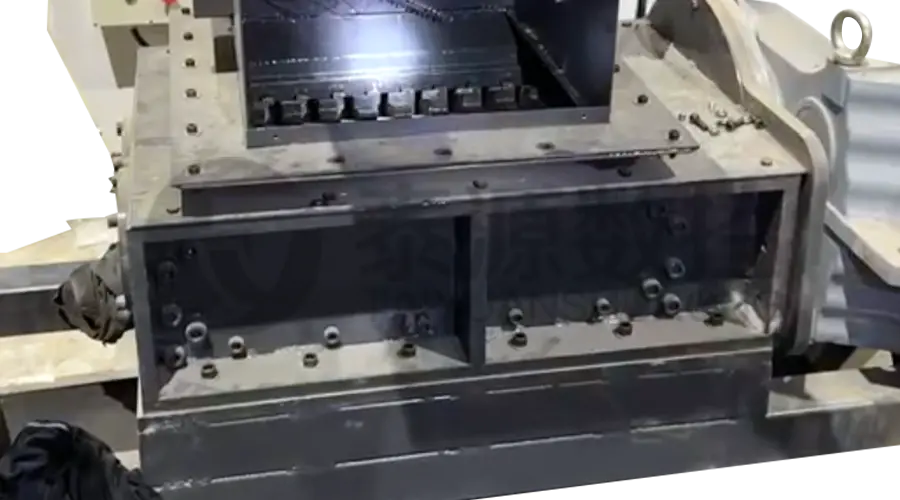 Máy nghiền chip sắt mô-đun Máy nghiền sức mạnh cao cho chip
Các lưỡi dao được làm bằng vật liệu có độ bền cao và được đặt hợp lý ở lối ra của máy vắt phoi để phá vỡ các mảnh sắt vụn. Giảm nguy cơ cuộn ngược và cải thiện việc sử dụng khung thải.
 Loạt:TYSK-HB Thợ hàn băng chống hao mòn bán tự động
Áp dụng cho ARNCO 100XT, 200XT, 300XT. Hỗ trợ hàn bề mặt dây lõi hoặc dây rắn φ1.2-2.0. Có thể được trang bị hàn phun súng đơn và hàn phun súng đôi theo hai cách. Hỗ trợ điều khiển hệ thống PLC hoặc CNC.
