
Thông tin nhắc nhở



Sep 09, 2026
Một bộ phận khóa, đôi khi được gọi là máy khóa khớp nối hoặc máy bắt vít, áp dụng mô-men xoắn được điều khiển để tạo nên hoặc ngắt các kết nối vỏ ren và ống. Khi nó bắt đầu hỏng, dấu hiệu đầu tiên thường không phải là bị khóa hay hỏng bộ phận nào. Đó là biểu đồ mô-men xoắn không còn khớp với biểu đồ: máy dừng ở số vòng quay chính xác, nhưng mô-men xoắn cuối cùng thấp hơn 10% so với khớp trước đó hoặc kết nối quay một phần tư vòng sau khi trục chính dừng.
Nhiều kết nối mỏ dầu được chỉ định theo dung sai ren API 5B và được tạo thành biểu đồ mô-men xoắn dành riêng cho kết nối. Bộ phận xô là một phần của chuỗi đo lường đó. Mô hình tương tự lặp lại ở nhiều cửa hàng: bộ phận xô đã mất dần độ chính xác về mô-men xoắn, độ bám kẹp hoặc căn chỉnh . Hợp chất ống, khớp nối và ren đều nằm trong đặc điểm kỹ thuật; máy là biến. Bài viết này ánh xạ các vấn đề phổ biến nhất của bộ chống rung thành các giải pháp thực tế, bắt đầu bằng việc chẩn đoán và chuyển sang hiệu chuẩn, bảo trì và lựa chọn thiết bị. Để có cái nhìn sâu hơn về cách các máy này phát triển mô-men xoắn, hãy đọc phần giải thích này về nguyên tắc tạo mô-men xoắn và công suất đầu ra trong bộ hãm khớp nối .
Kinh nghiệm trên sàn thường chỉ ra năm nhóm lỗi: độ lệch của bộ chuyển đổi mô-men xoắn, mòn kẹp và hạt dao, mất ổn định áp suất thủy lực, lệch trục chính và lỗi điều khiển hoặc chương trình. Chúng không phải lúc nào cũng tách biệt. Hàm trượt đối với một khớp có thể tạo ra mô-men xoắn tăng đột biến trông giống như lỗi đầu dò và trục chính bị lệch có thể khiến mọi khớp nối bắt đầu ở một góc.
| vấn đề | Những gì bạn nhìn thấy | nguyên nhân thông thường | Giải pháp đầu tiên |
|---|---|---|---|
| Sự trôi dạt của đầu dò mô-men xoắn | Mô-men xoắn cuối cùng giảm hoặc tăng giữa các khớp giống hệt nhau | Dịch chuyển điểm 0 của Loadcell, cáp bị hỏng, mức tăng không chính xác | Re-zero ở nhiệt độ làm việc; xác minh bằng một ô chính có thể theo dõi |
| Độ mòn của hàm và hạt dao | Ống hoặc khớp nối quay bên trong hàm; đường ghi điểm trên OD | Hạt dao bị mòn, bán kính khuôn sai, áp suất kẹp thấp | Thay thế phần chèn; xác minh bán kính; đặt áp suất kẹp bằng đường kính ống |
| Mất ổn định áp suất thủy lực | Mô-men xoắn tăng vọt hoặc giảm ở cùng mức cài đặt áp suất | Có không khí trong mạch, van xả bị mòn, dầu nóng | Thanh lọc không khí; van cứu trợ dịch vụ; kiểm soát nhiệt độ dầu |
| Độ lệch trục chính | Khớp nối bắt đầu ở một góc; chủ đề đầu tiên bị hỏng | Côn trục chính bị mòn, đầu lỏng, thanh trượt không đúng | Chạy thanh kiểm tra; kiểm tra tiếp điểm côn; mô-men xoắn lại lắp ráp |
| Lỗi điều khiển hoặc chương trình | Máy dừng sớm hoặc dừng muộn; đếm sai lượt | Số luồng sai, độ lệch dư, độ lệch bộ mã hóa | Xác minh chương trình; sự bù đắp rõ ràng; kiểm tra bộ mã hóa ở cả hai đầu hành trình |
Lỗi mô-men xoắn là đắt nhất vì chúng có thể che giấu kết nối kém. Đầu dò bị hỏng có thể đọc mô-men xoắn mục tiêu trong khi khớp thực tế bị mô-men xoắn thấp. Sau đó, kết nối sẽ rời khỏi trạm dưới mức bổ sung được yêu cầu. Biện pháp đối phó tốt nhất là ghi lại toàn bộ đường cong mô-men xoắn so với vòng quay và so sánh hình dạng của nó với biểu đồ kết nối chứ không chỉ là con số cuối cùng. Những thay đổi trong hợp chất ren cũng làm thay đổi ma sát, do đó cửa sổ mô men xoắn chỉ có hiệu lực đối với hợp chất được liệt kê trên biểu đồ.
Lỗi kẹp thường có thể nhìn thấy được. Các dấu sáng bóng xung quanh đường kính ngoài của ống, vòng quay bên trong hàm hoặc ống bắt đầu cong trong bộ nạp có nghĩa là bán kính chèn hoặc áp suất kẹp sai. Lỗi thủy lực có thể giống như lỗi mô-men xoắn khi dầu lạnh, bị ô nhiễm hoặc quá nóng. Lỗi căn chỉnh là nguy hiểm nhất vì hư hỏng xảy ra ở 2 luồng đầu tiên; vào thời điểm đồ thị mô-men xoắn có vẻ bất thường, khớp nối đã có ren chéo.
Trước khi thay thế các bộ phận, hãy chạy bộ hãm theo trình tự tách biệt các lỗi đo với các lỗi cơ học. Mục tiêu là xác định lỗi đầu tiên trong chuỗi chứ không phải phần bị hỏng.
Sự tăng đột ngột ở cuối chu kỳ trang điểm có nghĩa là vai đang tiếp xúc trước khi chạm tới mặt tham chiếu. Vùng bằng phẳng ở giữa có nghĩa là đường ống có thể bị trượt trong hàm. Một đường cong trơn tru nhưng ngày càng dốc thường cho thấy sự nén của hợp chất ren chứ không phải sự hư hỏng của ren. Những đường cong này có thể được so sánh trực tiếp vì bộ mã hóa và bộ chuyển đổi mô-men xoắn của bộ hãm ghi lại cùng một dữ liệu mà bộ phận QC cần.
Chuyển đổi là thời điểm xảy ra hầu hết các lỗi của bộ phận chống rung. Kích thước vỏ khác, kiểu khớp nối mới hoặc mục tiêu mô-men xoắn thấp hơn đều có thể trông chính xác trên màn hình điều khiển trong khi thiết lập vật lý không chính xác. Tạo một khớp tham chiếu sau khi chuyển đổi sẽ phát hiện được những lỗi này trước khi bắt đầu sản xuất. Trình tự được mô tả chi tiết hơn trong hướng dẫn này để quy trình chuyển đổi và điều khiển mô-men xoắn trên máy tiện bộ phận uốn .
Bảo trì phòng ngừa mang lại tác động lớn nhất khi coi bộ hãm như một công cụ đo lường chứ không chỉ là một máy thủy lực. Một danh sách kiểm tra ngắn hàng ngày sẽ ngăn ngừa hầu hết các vấn đề phổ biến quay trở lại.
Độ nhớt của dầu thay đổi theo nhiệt độ, do đó việc hiệu chỉnh máy nguội có thể gây ra lỗi hệ thống trong quá trình sản xuất ở nhiệt độ ấm. Bộ chuyển đổi mô-men xoắn, cáp, bộ khuếch đại và màn hình phải được xác minh bằng cảm biến mô-men xoắn chính chỉ dành riêng cho hiệu chuẩn. Khoảng thời gian thực tế phụ thuộc vào số ca và mức độ nghiêm trọng của công việc; nhiều cửa hàng lặp lại khớp tham chiếu vào đầu mỗi ca và thực hiện xác minh toàn bộ ô chính hàng tháng.
Các miếng đệm hàm bị mòn hoặc không đúng là nguyên nhân phổ biến nhất gây ra các sự cố liên quan đến bộ phận kẹp. Bán kính chèn phải khớp với đường kính ngoài thực tế của ống chứ không phải kích thước danh nghĩa được ghi trong tệp công việc. Ống thành mỏng sẽ có hình bầu dục trước khi số đọc mô-men xoắn di chuyển nếu áp suất kẹp được đặt cho dây vỏ nặng hơn. Đánh dấu các hạt dao theo bán kính và không sử dụng khuôn bị mòn là một cách chi phí thấp để tránh hư hỏng ren tốn kém.
Độ lệch trục chính rất dễ bị bỏ qua vì nó phát triển chậm. Thanh kiểm tra và chỉ báo quay số sẽ cho biết mũi trục chính có vuông góc với trục kẹp hay không. Nên sử dụng dung sai của nhà sản xuất máy thay vì kiểm tra bằng mắt, vì ren đầu tiên có thể bị hỏng dù chỉ một phần milimet.
Nếu các vấn đề tương tự xuất hiện trở lại sau một chu kỳ bảo trì đầy đủ, bộ phận giảm chấn có thể không còn độ cứng, độ phân giải điều khiển hoặc ghi dữ liệu cần thiết cho tổ hợp kết nối trong xưởng của bạn nữa. Việc lựa chọn phải dựa trên phạm vi mô-men xoắn, lỗ trục chính, hệ thống kẹp và các chức năng điều khiển giúp việc chuyển đổi có thể lặp lại.
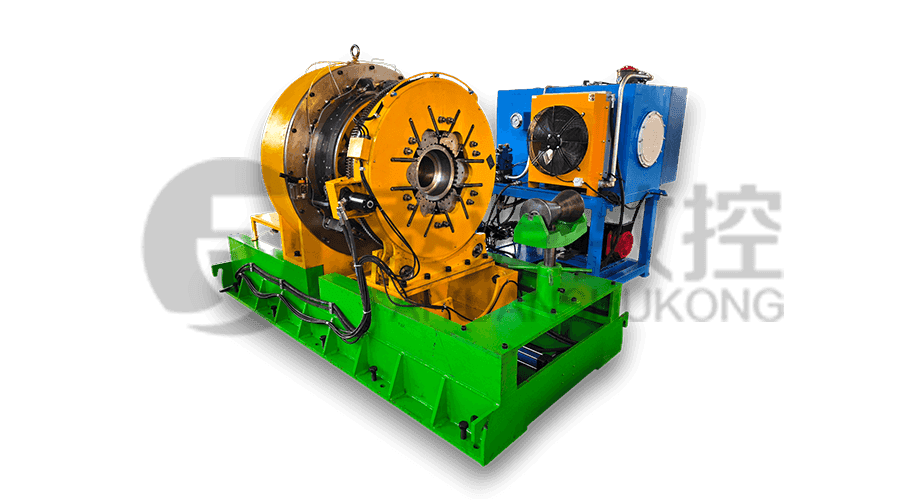
Đối với các cửa hàng chế tạo và tháo rời các khớp nối vỏ và ống, bộ phận hãm vỏ máy và khớp nối ống bắt vít TYSKNKJ-100 là một ví dụ về máy được thiết kế xoay quanh mô-men xoắn thủy lực được điều khiển và kẹp dựa trên khuôn. Nó cung cấp cho người vận hành thông số mô-men xoắn và vòng quay rõ ràng, đó chính xác là những gì trình tự chẩn đoán cần.
Để so sánh rộng hơn các loại máy, hãy đọc hướng dẫn về chọn máy tiện và khớp nối ống và vỏ máy tiện trước khi quyết định giữa một bộ phận uốn độc lập, một máy ren và uốn kết hợp và một bộ phận mà sau này sẽ được tích hợp vào dây chuyền sản xuất.
Mặc dù được chẩn đoán chính xác, một số lỗi bộ phận hãm vẫn để lại các ren bị hỏng trên các ống ống có thể sử dụng được. Việc loại bỏ mọi đầu ống bị hư hỏng rất tốn kém, đặc biệt với số lượng nhỏ. Máy tiện xử lý ống dầu chuyên dụng có thể cắt lại hoặc khôi phục biên dạng ren với độ chính xác mong muốn tương tự như gia công ban đầu. Máy tiện xử lý ống dầu TYSK1355 là một loại máy được thiết kế cho công việc sửa chữa và gia công lại này.
Nếu vấn đề cốt lõi là do xử lý thủ công chứ không phải độ chính xác của mô-men xoắn, thì dây chuyền khớp nối tự động sẽ loại bỏ phần dễ thay đổi nhất của quy trình: di chuyển đường ống và khớp nối vào và ra khỏi bộ phận hãm bằng tay. Dây chuyền sản xuất thông minh khớp nối liên kết quá trình trang điểm, kiểm tra và ghi dữ liệu để đường cong mô-men xoắn được giữ nguyên cho mỗi kết nối.
Vấn đề về bộ phận vênh được giải quyết khi máy có thể lặp lại cùng một kết quả mô-men xoắn và quay trong phạm vi dung sai kết nối. Bắt đầu với kỷ luật hiệu chuẩn và chuyển đổi. Nếu máy không thể duy trì quy trình sau đó, bước tiếp theo sẽ cải thiện khả năng giữ nguyên công việc, kiểm soát mô-men xoắn hoặc xử lý vật liệu.
Sản phẩm liên quan
 Model:TYSK-630T Ống khoan, máy tiện khớp & khớp nối
Máy sử dụng hệ thống CNC FANUC với độ chính xác xử lý ổn định và chức năng lập trình linh hoạt để đảm bảo các bộ phận được xử lý đáp ứng các tiêu chuẩn nghiêm ngặt của ngành. Thiết kế mô-men xoắn cao và tải nặng có thể đáp ứng công việc liên tục trong thời gian dài và có độ bền cao.
 Model:TYSK-1355 Máy tiện chế biến ống dầu
Máy sử dụng hệ thống CNC FANUC với độ chính xác xử lý ổn định và chức năng lập trình linh hoạt để đảm bảo các bộ phận được xử lý đáp ứng các tiêu chuẩn nghiêm ngặt của ngành. Thiết kế mô-men xoắn cao và tải nặng có thể đáp ứng công việc liên tục trong thời gian dài và có độ bền cao.
 Model:TYSK-XQJ-550 Máy skiving phim PTFE trung bình & lớn
Được thiết kế để xử lý phôi có đường kính tối đa 550 mm và chiều dài tối đa 1000 mm. Chúng tôi cũng có thể tùy chỉnh theo nhu cầu của người dùng. Tốc độ và độ dày thay đổi thân thiện với CNC.
 Dòng:TYSK-NKJ Máy móc khớp nối/Vỏ và Vỏ và ống đơn vị Bucking
Máy sử dụng động cơ thủy lực, cơ cấu nổi cơ học và phát hiện mô-men xoắn theo thời gian thực, thích ứng với sự uốn cong của vật liệu và ngăn ngừa biến dạng vật liệu. Các máy phụ trợ được cấu hình để hỗ trợ bán tự động hóa.
 Giải pháp vật liệu nặng và dài Cơ chế tải và dỡ tự động để xâu chuỗi đường ống
Chế độ hỗ trợ linh hoạt đặc biệt có thể làm giảm hiệu quả ảnh hưởng của uốn cong phôi đến quá trình xử lý và cải thiện năng suất. Kết hợp chặt chẽ với máy tiện ren ống của chúng tôi.
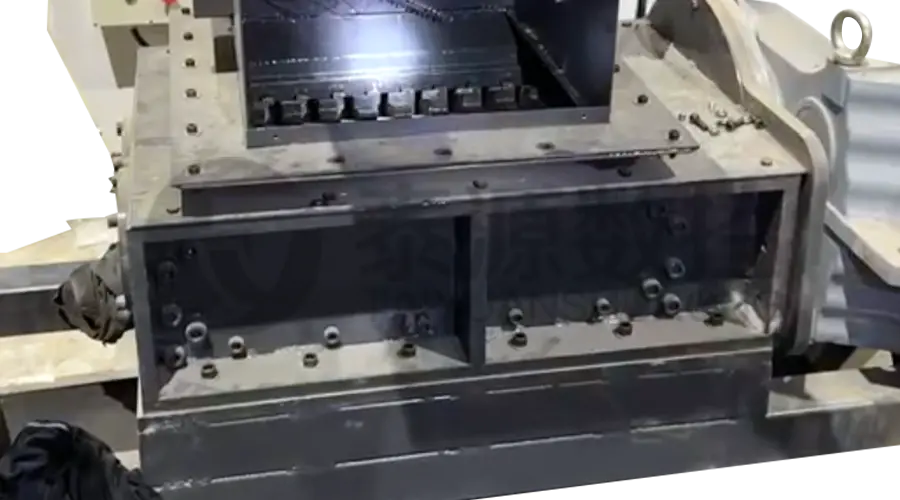 Máy nghiền chip sắt mô-đun Máy nghiền sức mạnh cao cho chip
Các lưỡi dao được làm bằng vật liệu có độ bền cao và được đặt hợp lý ở lối ra của máy vắt phoi để phá vỡ các mảnh sắt vụn. Giảm nguy cơ cuộn ngược và cải thiện việc sử dụng khung thải.
 Loạt:TYSK-HB Thợ hàn băng chống hao mòn bán tự động
Áp dụng cho ARNCO 100XT, 200XT, 300XT. Hỗ trợ hàn bề mặt dây lõi hoặc dây rắn φ1.2-2.0. Có thể được trang bị hàn phun súng đơn và hàn phun súng đôi theo hai cách. Hỗ trợ điều khiển hệ thống PLC hoặc CNC.
